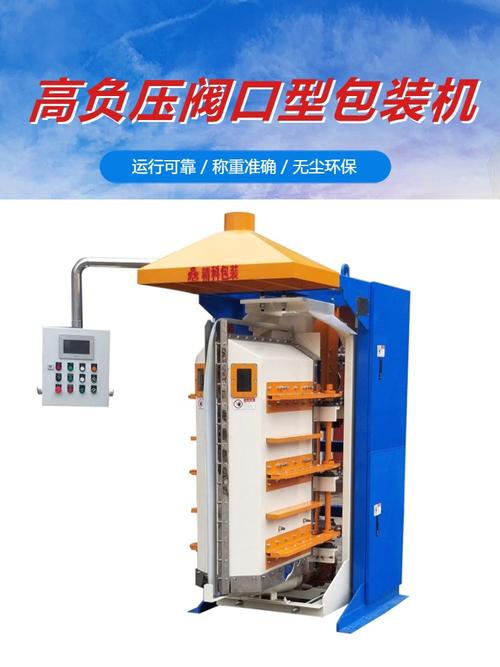
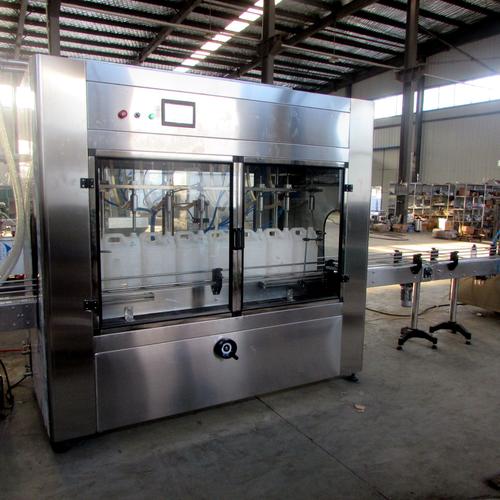
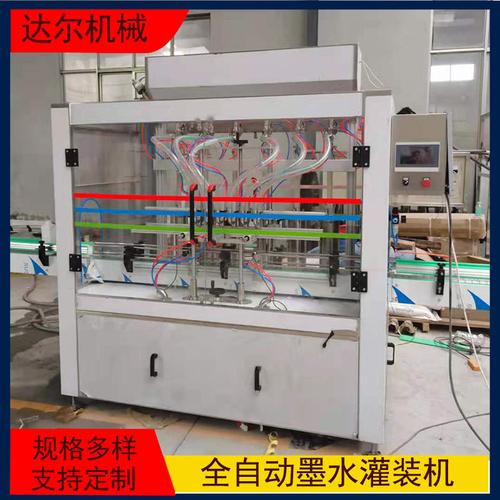
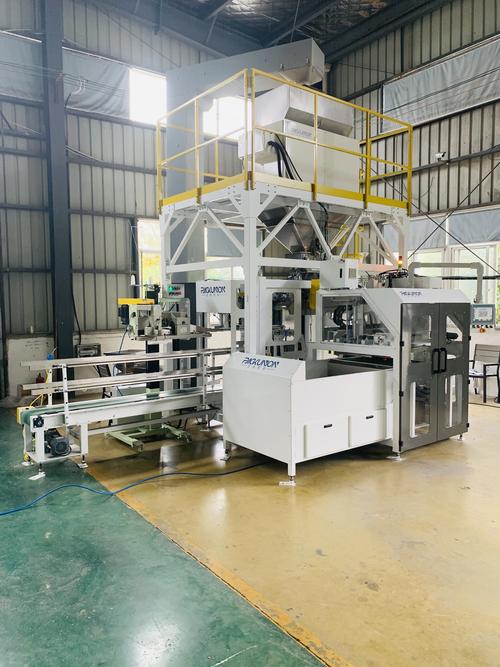
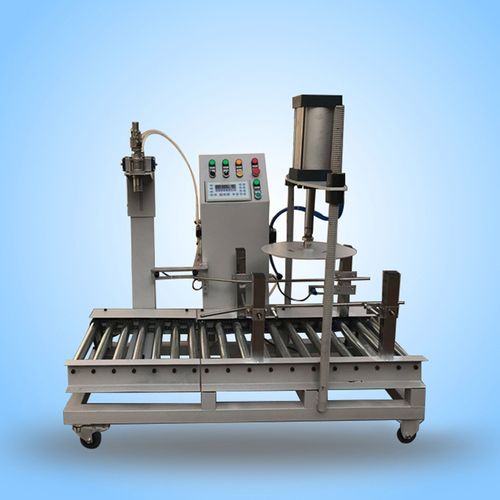
包灌装设备 智能化升级驱动包装行业高效变革
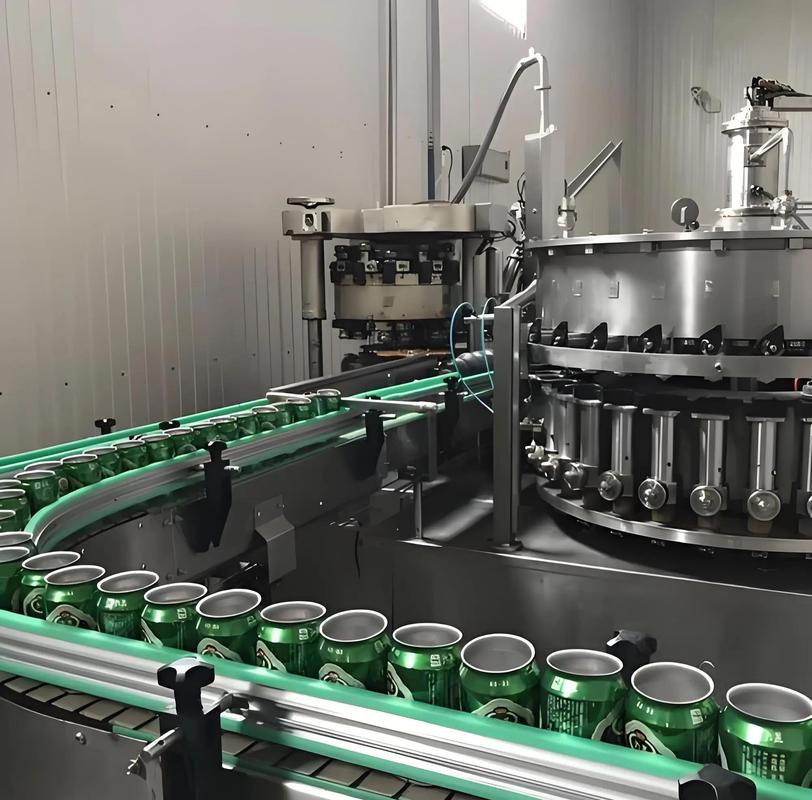
随着制造业智能化转型的加速,包灌装设备作为包装生产线的核心环节,正经历从传统机械向自动化、数字化、柔性化的全面升级。无论是食品、医药、日化还是化工行业,高效精准的包灌装设备都成为企业提升产能、保障质量、降低损耗的关键。
一、包灌装设备的主要类型与工作原理
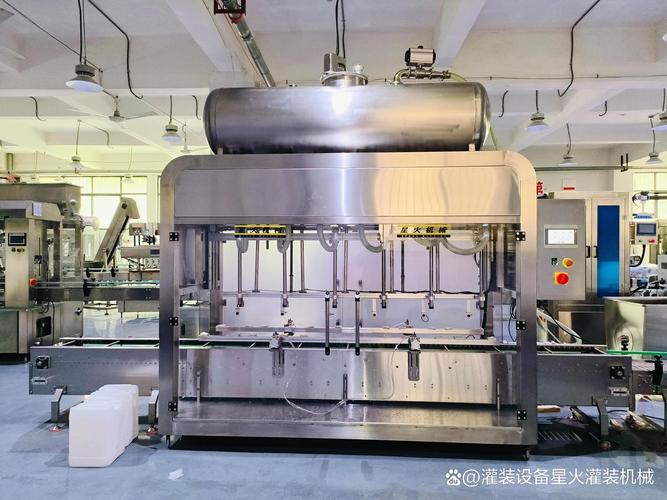
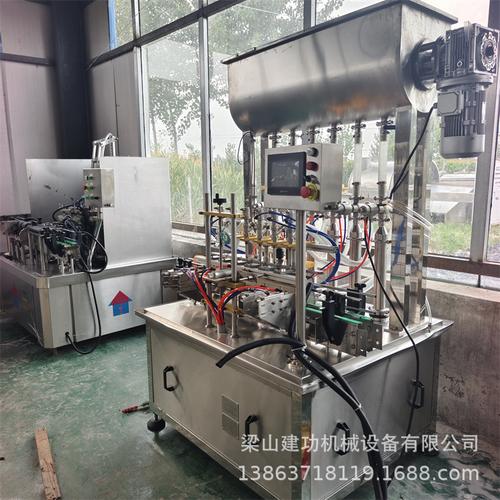
包灌装设备涵盖液体灌装机、膏体灌装机、粉剂灌装机、颗粒灌装机等多种机型。以常见的液体灌装机为例,其工作流程通常包括:空瓶输送、定量灌装、封盖、贴标、检测与输出。根据计量方式不同,可分为常压灌装、负压灌装、等压灌装和计量泵灌装。现代设备普遍采用伺服电机驱动与PLC控制,实现灌装量精确到±0.5%以内。
二、核心技术与发展趋势
- 高精度计量:采用质量流量计、电磁流量计或伺服活塞计量,适应不同粘度物料,减少滴漏与浪费。
- 柔性化设计:模块化结构使得同一设备可快速更换瓶型、规格,满足小批量、多品种生产需求。
- 智能化控制:集成HMI触摸屏、物联网模块,支持远程监控、故障报警与数据追溯,符合工业4.0与GMP规范。
- 无菌与卫生设计:针对医药和食品行业,设备采用不锈钢316L材质、CIP/SIP清洗系统,确保无交叉污染。
三、选型要点与常见问题
企业在选购包灌装设备时,需重点考量:物料特性(粘度、腐蚀性、含气量)、瓶罐规格、产能要求(瓶/小时)、精度标准以及自动化程度。常见问题包括灌装头滴漏、液位不稳、泡沫溢出等,通常可通过调整灌装速度、更换防滴漏喷嘴或增加消泡装置解决。
四、行业应用与效益
在食品饮料行业,高速灌装旋盖一体机可达到每小时24000瓶以上;在医药领域,无菌灌装线保障药液安全;在化工行业,耐腐蚀灌装机处理强酸强碱。智能化包灌装设备不仅提升生产效率30%-50%,还能减少物料浪费5%-10%,显著降低人工成本。
包灌装设备的创新从未止步,未来将朝着更智能、更节能、更兼容的方向发展。企业需结合自身工艺需求,选择技术成熟、服务完善的设备供应商,方能在激烈市场竞争中赢得先机。
如若转载,请注明出处:http://www.getepack.com/product/43.html
更新时间:2026-11-01 21:27:14